

Cara Melakukan Pramuat Bearing: Metode Langkah-demi-Langkah dan Kesalahan Umum yang Harus Dihindari
Preload bantalan adalah salah satu penyesuaian yang terlihat mudah hingga perakitan menjadi panas. Jawaban singkatnya adalah bahwa melakukan preloading pada bantalan berarti dengan sengaja menghilangkan jarak bebas internal dengan menerapkan beban aksial yang terkontrol, sehingga elemen gelinding tetap bersentuhan dengan jalur balap. Jika dilakukan dengan benar, hal ini akan membuat spindel menjadi lebih kaku, senyap, dan presisi. Jika dilakukan dengan buruk, hal ini akan menimbulkan panas, kebisingan, dan kegagalan dini. Jika Anda pernah bertanya-tanya mengapa satu spindel tetap diam pada 20.000 rpm sementara spindel yang sama merengek, perbedaannya sering kali terletak pada preload. Panduan ini memandu Anda melalui dua metode pramuat utama, cara menentukan level yang tepat, dan di mana teknisi paling sering kalah dalam pertarungan.
Mengapa Memuat Sebelumnya Bearing?
Bayangkan tentang spindel penggilingan yang harus menahan pemotong dengan stabil sementara beban berubah pada setiap chip. Jika bantalan mempunyai jarak bebas internal, poros dapat bergeser beberapa mikrometer ke arah aksial, pahat bergetar, dan permukaan akhir menurun. Preload menutup celah tersebut dan menempatkan elemen penggulung dalam kondisi kontak elastis yang konstan. Alasan praktis untuk melakukan pramuat pada bantalan adalah untuk meningkatkan kekakuan, mengurangi kebisingan, mempertahankan posisi poros yang tepat, mencegah penyaradan bola pada beban ringan, dan mengkompensasi keausan tempat duduk atau ekspansi termal. Spindel peralatan mesin, instrumen pengukuran, dan peralatan medis bergantung pada pramuat untuk akurasi berulang.
Preload tidak sama dengan menjepit mur hingga terasa kencang. Targetnya adalah beban internal yang ditentukan, bukan torsi maksimum. Dalam istilah teknik, Anda menciptakan kompresi antara cincin dalam dan luar melalui elemen penggulung.
Posisi Preload vs. Preload Tekanan Konstan
Kebanyakan sistem pramuat terbagi dalam dua kelompok: pramuat posisi dan pramuat tekanan konstan. Preload posisi menggunakan spacer, shim, atau mur pengunci untuk memasang bantalan pada jarak tertentu. Gaya pramuat dikunci oleh dimensi pengatur jarak relatif terhadap lebar bantalan; setelah diinstal, sistem tidak dapat bergerak. Preload tekanan konstan menggunakan pegas, seperti pegas gelombang atau pegas koil, untuk menekan cincin bantalan secara bersamaan. Pegas menjaga gaya yang diterapkan kira-kira konstan bahkan ketika bantalan dan poros bertambah seiring suhu.
Kedua metode ini umum digunakan pada bantalan bola kontak sudut karena garis kontak antara bola dan jalur balap mengubah beban awal aksial menjadi kekakuan radial yang dapat diprediksi. Untuk latar belakang lebih lanjut tentang jenis bantalan ini, lihat panduan bantalan bola kontak sudut . Posisi preload memberikan kekakuan yang tinggi namun dapat membebani bantalan secara berlebihan ketika panas melebarkan poros. Preload tekanan konstan lebih mudah ditoleransi dalam aplikasi kecepatan tinggi karena gaya tidak meningkat seiring kenaikan suhu. Saat memesan bantalan kontak sudut untuk set yang dimuat sebelumnya, toleransi lebar dan paralelisme lebih penting daripada dimensi lubang nominal. Sepasang pasangan yang cocok dari pabrik menyederhanakan perakitan dan memberikan pembagian beban yang konsisten.
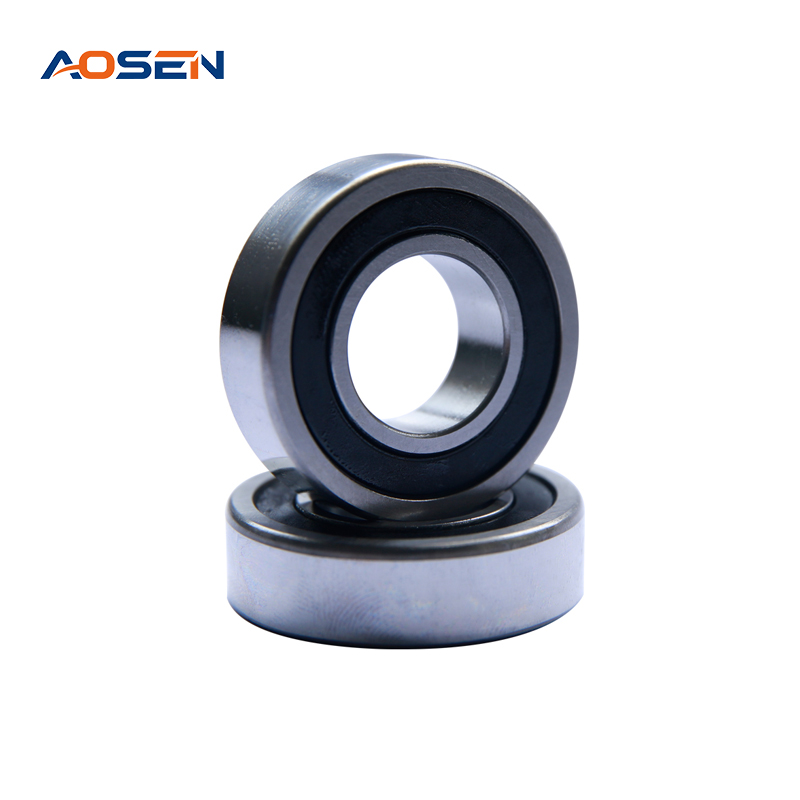 Bantalan Bola Kontak Sudut Seri 7000 untuk Aplikasi Kecepatan Tinggi Dengan sudut kontak 15 derajat, bantalan presisi ini sesuai dengan mesin berkecepatan tinggi dan kebisingan rendah. Mereka berpasangan dengan baik dengan preload ringan yang dibahas di sini, menawarkan kekakuan dan gesekan rendah untuk spindel. Lihat Produk →
Bagaimana Kedua Metode Dibandingkan
| Fitur | Posisi Pramuat | Preload Tekanan Konstan |
|---|---|---|
| Sumber pramuat | Memperbaiki spacer atau shim | Elemen pegas atau elastis |
| Kekakuan | Tinggi | Sedang |
| Respon termal | Cenderung meningkat seiring dengan panas | Tetap hampir konstan |
| Penggunaan yang umum | Tinggi-rigidity spindles | Tinggi-speed or variable loads |
Cara Menentukan Preload yang Tepat
Memilih preload yang tepat lebih merupakan masalah aplikasi daripada torsi. Preload ringan biasanya cukup untuk peralatan sensitif terhadap kebisingan yang beroperasi pada kecepatan tinggi, seperti motor listrik kecil. Preload yang berat disediakan untuk aplikasi yang mengutamakan kekakuan daripada panas, seperti spindel peralatan mesin. Pendekatan praktisnya adalah memulai dari rekomendasi pabrikan bantalan untuk pengaturan tertentu, kemudian memverifikasi dengan torsi breakaway atau defleksi aksial. Pada pasangan kontak sudut, perubahan kecil pada torsi mur pengunci dapat menggeser beban internal secara signifikan, jadi selalu gunakan kunci torsi dan catat nilai akhirnya. Jika rangkaian bantalan yang benar telah dipasang, tarikan yang diukur harus mulus selama setidaknya dua putaran penuh.
Aturan praktis yang berguna adalah beban awal yang lebih ringan untuk kecepatan, beban awal yang lebih berat untuk kekakuan. Dalam banyak seri umum, perbedaan antara preload ringan dan sedang hanya berupa interferensi beberapa mikrometer. Jika lembar data pabrikan tidak tersedia, gunakan skala pegas dan ukur torsi gesekan sambil memutar cincin luar secara perlahan; ini memberikan garis dasar yang dapat direproduksi. Kenaikan suhu pengoperasian dalam satu jam pertama adalah keputusan akhir. Jika suhu housing naik lebih dari 20°C di atas suhu sekitar dan terus meningkat, kurangi beban awal sebelum kerusakan lebih lanjut terjadi.
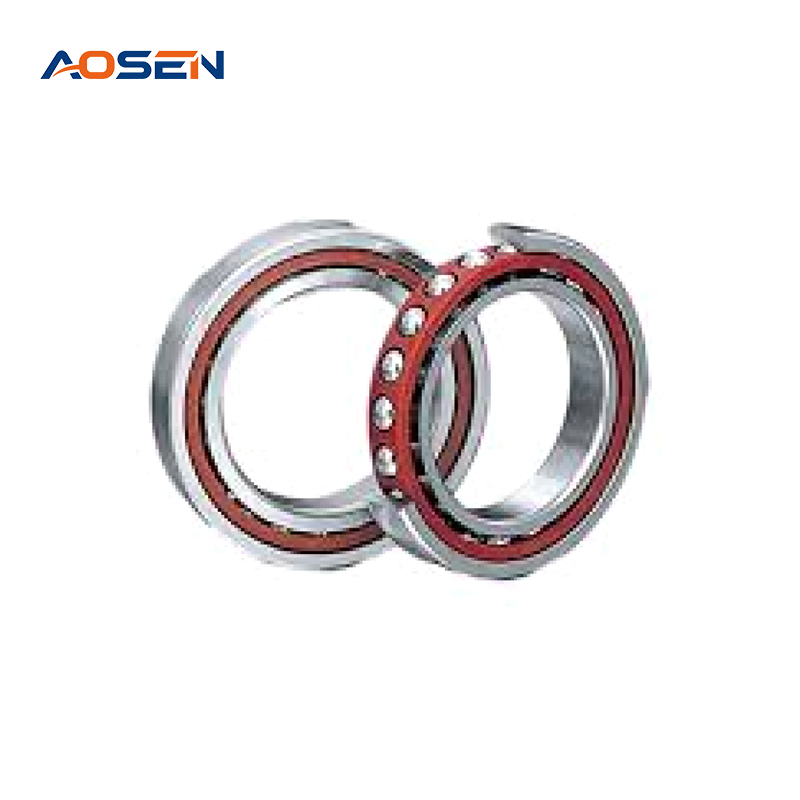 Bantalan Bola Kontak Sudut Seri 7200 untuk Beban Tugas Berat Menampilkan sudut kontak yang lebih besar, seri ini menangani beban aksial yang besar dan kekakuan yang tinggi. Ideal ketika preload yang lebih berat dan kekakuan diprioritaskan, sebagaimana disebutkan dalam panduan seputar. Lihat Produk →
Prosedur Pramuat Langkah demi Langkah
Setelah target preload diketahui, kerjakan perakitan dalam urutan yang tetap. Urutan yang sama berlaku untuk sebagian besar pengaturan spindel, motor, dan girboks.
- Bersihkan poros dan rumahan, lalu bersihkan semua permukaan kontak dan sudut bahu. Kotoran di bawah ring dalam atau luar mengganggu pengukuran pramuat dan dapat menggores permukaan tempat duduk.
- Periksa kode susunan bantalan. Untuk pasangan yang cocok, susunan DB, DF, atau DT harus dipasang persis seperti yang ditandai; membalikkan pasangan akan mengubah arah sudut kontak dan perilaku pramuat.
- Tempatkan pasangan bantalan dan spacer atau shim pada poros. Jaga agar cincin tetap sejajar dengan titik kontak jalur balap; spacer yang tidak sejajar menyebabkan beban yang tidak merata pada bola.
- Kencangkan mur pengunci atau mur penjepit secara bertahap secara bertahap. Putar bantalan setelah setiap tahap. Resistensi harus meningkat dengan lancar, tidak tersangkut atau terikat pada satu posisi sudut.
- Ukur preload yang dihasilkan. Hal ini dapat dilakukan dengan memeriksa perpindahan aksial dengan indikator dial, atau dengan mengukur torsi breakaway bantalan di bawah beban aksial yang ditentukan.
- Setelah pengencangan terakhir, putar poros dengan tangan. Ini harus berputar dengan lancar dengan sedikit tarikan yang seragam. Kemudian jalankan perakitan dengan kecepatan rendah dan perhatikan kenaikan suhu.
Jangan lewatkan pemeriksaan rotasi setelah setiap tahap. Spacer dapat terdistorsi jika tidak berbentuk persegi, dan ini biasanya terlihat sebagai titik sempit yang muncul pada sudut poros yang sama di setiap putaran. Jika beban awal berada di luar kisaran yang diharapkan, hentikan dan perbaiki penyebabnya, jangan mengencangkan mur secara paksa.
Kesalahan Umum dan Tip Praktis
Sebagian besar masalah lapangan disebabkan oleh beberapa kesalahan yang berulang. Pengencangan berlebihan adalah yang paling umum: teknisi memperlakukan beban awal sebagai gaya penjepitan biasa dan berakhir dengan spindel yang cepat panas. Panas memperluas cincin bagian dalam dan poros, yang selanjutnya meningkatkan beban awal, sehingga menciptakan pelepasan panas. Kesalahan lainnya adalah mengabaikan pertumbuhan termal poros; ekspansi beberapa mikrometer secara signifikan meningkatkan beban pada pasangan yang dimuat sebelumnya.
Pelumasan juga mengubah gambaran. Gemuk yang berlebihan pada saat penyalaan akan meningkatkan torsi yang memisahkan diri, dan gemuk yang salah dapat menutupi pembacaan pramuat yang benar hingga mesin bekerja. Jangan sekali-kali menggunakan kembali bearing yang sudah berjalan dengan brinelling palsu: setelah raceways penyok, tidak ada penyesuaian pramuat yang akan mengembalikan kehalusannya. Tanda pertama dari suatu masalah biasanya adalah kenaikan suhu yang stabil, sehingga mencatat suhu bantalan selama pengoperasian awal sepadan dengan usaha kecil tersebut.
Memuat awal suatu bantalan bukanlah nilai mur pengunci tunggal; ini adalah keputusan sistem yang menghubungkan jenis bantalan, jarak, laju pegas, suhu pengoperasian, dan pelumasan. Cara yang dapat diandalkan adalah memilih bantalan yang dirancang untuk pramuat, memasangnya dalam susunan yang benar, dan memverifikasi hasilnya dengan pemeriksaan tarikan, torsi, dan suhu. Prosedur penyetelan terbaik di dunia tidak dapat mengimbangi geometri jalur balap yang tidak konsisten, sehingga pemasok dengan kontrol pabrik dan pemeriksaan kualitas adalah pilihan yang tepat. Bantalan bola kontak sudut kami dikerjakan dengan konsistensi lebar yang diperlukan untuk preload yang dapat diprediksi. Beli dari seseorang yang dapat menjelaskan kisah toleransi dan berdiri di belakang proses pembuatannya.
-

-
 +86-15990593443
-
 No.558 Huancheng West Road, Kota Zhouxiang, Kota Cixi, Provinsi Ningbo, Provinsi Zhejiang

- Tautan Cepat
- Kategori Produk
- Bantalan Bola Alur Dalam
- Bantalan Bola Alur Dalam Baja Tahan Karat
- Bantalan Bola Kontak Sudut
- Bantalan Flensa
